 13072175406 13072175406
 更新时间:2026-07-28
 点击次数:227
属于脉冲钨极氩弧焊(TIG)改良工艺利用高频脉冲,瞬时大电流熔化工件,间歇快速冷却。核心特点:热量高度集中、热输入极低,效果接近激光焊,因此俗称激光焊模式。✅ 和普通氩弧焊区别:普通氩弧焊:持续电弧,热量扩散,薄板易烧穿、变形、发黑。激光焊模式(冷补焊):脉冲式间断出弧,熔池小、升温快、冷却快。
工件变形极小热影响区窄,不锈钢薄板、铝合金、模具铸件修补不易翘曲、开裂、变色。
焊缝成型美观,打磨工作量少焊点细密,飞溅极少;适合装饰钣金、设备外壳、精密维修。
可焊薄料能焊接 0.3mm 以上薄板,普通氩弧焊极易焊穿。
修补能力强模具砂眼、铸件气孔、轴类磨损堆焊、不锈钢箱体修补首选。
野外适配依托柴油发电焊机,无市电工地、抢修、矿山、野外设备维修直接使用。
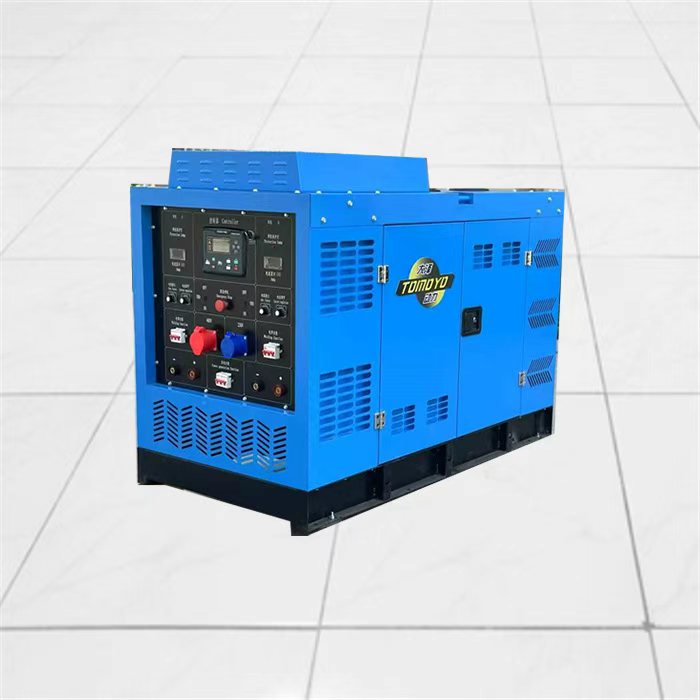
不锈钢、碳钢、模具钢、铝合金、铜、铸铁、镀锌板。
点焊模式(精密修补)单点脉冲,用于砂眼、裂纹修补、磨损堆焊。
连续拉焊模式(薄板拼接)连续脉冲行走,薄板长焊缝焊接。
脉冲调节参数焊机面板可调:脉冲频率、脉冲电流、基值电流、焊接时间,控制热输入。
上一篇:发电电焊机和米勒对比品牌
下一篇:激光焊用途大吗
服务热线

 当前位置:


 企业概况

 友情链接: